

 点击图片查看原图


 通过认证


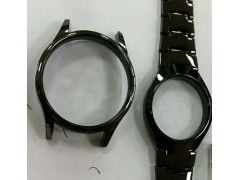
深圳韩旭化工有限公司HX-低温黑色锡镍合金电镀工艺,此镀层纯黑而带光泽,具有硬度好抗腐蚀性好,色泽持久,镀液稳定不易起彩发蓝等特点,适合任何黑色装饰品:如首饰、眼睛、珠宝、钟表等高档产品电镀加工用,主要目的是为镍镀层添上层高档黑珍珠装饰性表面效果。
一、 工艺特点
1、无氰,无刺激性气味,可低温操作,色泽可调;
2、由于镀液稳定,所产生的色泽亦稳定;
3、加强防腐蚀性能;
4、不需要保持层,因为锡镍镀层具有很好的耐磨损能力,并能防止表面氧化
5、可用于滚镀工艺。
二、 操作条件
范围 最佳
焦磷酸亚锡g/L 8-12 10
氯化镍g/L 40-80 75
焦磷酸钾g/L 250-320 320
HX-1# 络合剂mL/L 100-220 200
HX-3# 发黑剂剂mL/L 15-35 30
阴极电流密度A/dm2 0.5-2.0 1.0
镀液温度℃ 30-55 45
电镀时间(分) 1-5 2
pH 7.0-9.3 8.5
波美度Be 25-32 28
阳极 碳板
阴阳极面积比 1:1-1:2
搅拌 阴极移动
过滤 连续过滤
镀槽 加强PVC或钢槽衬胶里
加热器 石英或钛加热笔
三、 镀液配制及维护(100L为例)
3.1.先注入50L的纯净水,加入HX导电盐搅拌均匀(留8公斤HX导电盐用来溶解锡盐)。
3.2.用余下的HX导电盐溶解锡盐,溶好后加入槽里搅拌均匀。
3.3.在另一个容器里把氯化镍溶解后加入1#络合剂完全溶解后加入镀缸(建议用导电盐溶解络合氯化镍更快),再加入3#添加剂并搅拌均匀后,才可开始电镀。
3.4.HX-1#络合剂:主要用来络合镍盐,是镍盐和锡盐电位一致,生产过程中,加镍盐1KG需添加HX -1#络合剂2.5L,经过络合的镍盐加入缸里,不会产生不溶解物,每生产100安培小时需补加镍盐120-180克,每加1克镍盐需补加HX-1#络合剂1~2.5ml。
3.5.补充镍盐的同时也可补充锡盐,锡盐的补充可以按照100安培小时补100-120克,3#发黑剂可按照100-200毫升来操作
3.6.焦钾的补充按照(镍盐+锡盐)的克重*3.5倍来大致计算,以上添加是经验值,实际添加请按分析数据添加。
3.7.厂家配置镍水补加方法:(氯化镍100克+1#络合250毫升)/升纯水配成镍水补加,颜色不黑直接补加镍水和3#光剂;补加锡水配制:(焦钾300克+锡盐100克)/升纯水,遇到走位差,发灰时可直接补加锡水。
四、 操作流程及要求
4.1.锡镍合金工艺可使镍镀层表面呈现黑色效果,其流程如下:
镀镍→回收→清水洗→水洗→HX 锡镍电镀→回收→后处理→水洗→水洗→干燥
4.2.掌握锡盐和镍盐的补充比例。由于本镀液使用不溶性阳极,补充原材料率较高,如镀层发雾发白,一般是镍盐含量太低或锡盐含量偏高,镀层发暗呈现褐色,脆性增强则可能镍盐含量太高或锡盐含量偏低。
4.3.焦磷酸钾的补充:镀液混浊说明焦磷酸钾含量偏低。
4.4.正确补充添加剂:添加剂太少,镀层黑度不够、发雾;添加太多,造成浪费。
4.5.PH值需每天检查,调高用氢氧化钾,调低用磷酸。
五、 溶液控制
一)、保持原材料及添加剂浓度
每100安培小时,各种材料的消耗量如下:
锡盐 153g
HX 镍盐 168g
HX 导电盐 125g
HX No1# 添加剂 600mL
HX No3# 添加剂 30mL
在实际生产过程中,大部分损耗来自带出损失,故未固定生产量时可按上面值参考补充。
二)、带水损耗量
以1000dm2电镀表面计算:
带水量 2mL/dm2 至3mL/dm2
锡盐 22g 33g
HX 镍盐 112g 168g
HX 导电盐 400g 600g
HX No1# 添加剂 200 mL 300mL
HX No3# 添加剂 30 mL 45mL
三)、常见问题及处理方法:
|
常见问题 |
可能原因 |
处理方法 |
|
高电区烧焦 |
1.电流过大 2.焦钾严重不足 |
1.降低电流 2.补加焦钾 |
|
镀层偏黄 |
1.锡盐不足(被氧化) |
1.补加锡盐 |
|
高电位灰朦或者脱皮 |
1.镍盐不足 2.1#和3#添加剂不足 3.PH值太低 |
1.补加镍盐 2.补加2~5毫升添加剂 3.调整PH |
|
色泽深褐且不匀 |
1.镀液锡高镍低或相反 2.镀液温度偏低 3.3#发黑剂含量偏低 4.镀液HP偏高 |
1.分析调整 2.升温至45-50度 3.适量补充3#发黑剂 4.用盐酸调整 |
|
镀液发雾 |
1.镀液混浊 2.电镀时间太长 3.有机杂质污染 |
1.升温至50度 2.适当缩短 3.活性炭处理 |
|
镀层有不均匀蓝紫色 (低区起彩) |
1.阴极电流密度太小 2.电镀时间太短 3.镀液锡含量偏低 4.镀液PH不在工艺范围 |
1.适当加大电流 2.适当延长时间 3.调整 4.调整PH |
|
镀层枪色太淡
|
1.镀液温度太高 2.3#发黑剂含量太低 3.PH值不在工艺范围内 4.镀液浓度太高 5.电镀时间太短 6.阴极电流密度太大 7.锡与镍离子比例失 |
1.不应超过55度 2.适当补充3#发黑剂 3.检查并纠正 4.适当冲淡 5.适当延长时间 6.检查并纠正 7.分析调整 |
|
镀层脆性,色泽灰白 |
1.镀液有铜.铅等重金属 |
1.加适量锌粉,过滤 |
|
镀层可用手揩去 |
1.镀层未经坚膜处理 2.中间层表面被氧化 |
1.在100度烘干 2.用酸活化后再镀 |
|
镀件烘干后有白迹 |
镀后清洗不净 钝化不良 |
加强清洗 检查并纠正 |
|
镀层粗糙和条纹
|
镍量不足 锡量不足 3#发黑剂不足 |
补充镍盐 补充锡盐 补充3#发黑剂 |
|
枪色镀层抗蚀性不好,结合力不好 |
焦钾不足 镍盐不足 金属杂质影响 底层太薄 未做好钝化 未固化镀层 镀枪色前未活化好 中间镍表面氧化 |
补加 补加 小电流电解 增加底层厚度 做好钝化工序 100度干燥 镀前稀硫酸活化 |